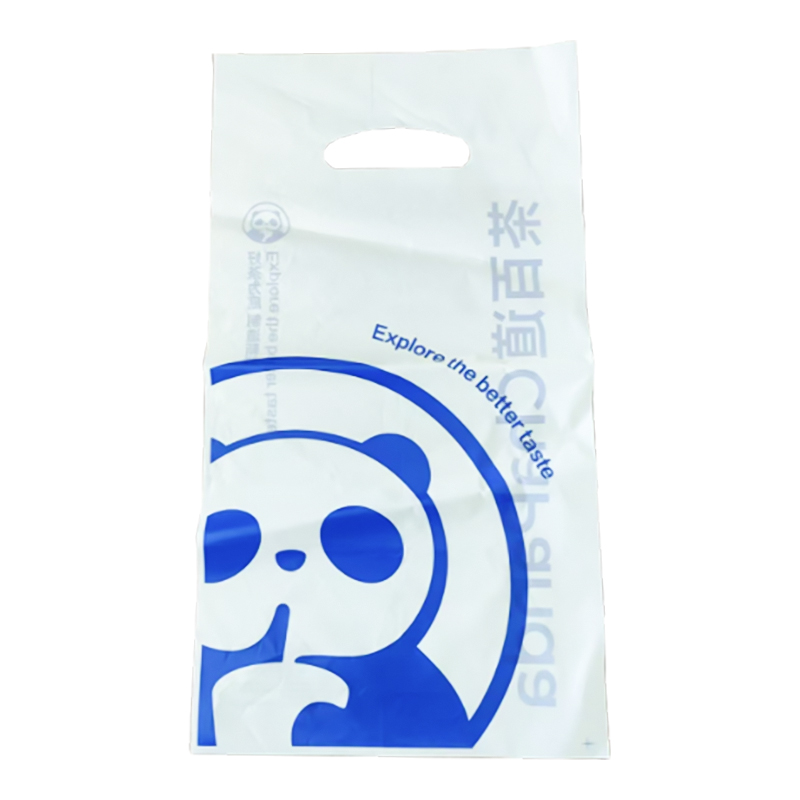
Un transformateur de Valence cite une chaîne de vente au détail pour un sac de transport de 35 µm en "100% polyester compostable". Le film fonctionne bien, l'impression s'enregistre proprement et la commande est expédiée. Trois mois plus tard, l'équipe de conformité des emballages du détaillant pose une question : quel certificat couvre cette jauge ? — et la conversation s'arrête, car le certificat transmis par le fournisseur a été délivré pour un film de 20 µm d'une couleur différente, sous un nom de qualité différent.
Cet écart est le problème le plus courant dans cette catégorie de matériaux. « 100 % polyester compostable » n'est pas le nom d'un polymère. Il s'agit d'une allégation concernant un article fini spécifique, d'une épaisseur spécifique, testé par rapport à une norme spécifique, dans un environnement de compostage spécifique. PBAT, PBS, PBSA, PLA et PHA peuvent tous porter cette allégation, et chacun d'entre eux peut la perdre au moment où la formulation, la jauge ou l'emballage des additifs change. Les acheteurs qui lisent cette phrase comme une description du matériau plutôt que comme une déclaration de certification finissent par payer un prix deux à trois fois supérieur à celui du polyéthylène pour un produit qui ne peut légalement imprimer le logo du semis.
Les sections ci-dessous expliquent ce que couvre réellement la réclamation, comment les principales normes la testent, quels polyesters sont conformes et lesquels ne le peuvent pas, comment les qualités se comportent sur les lignes de film et d'injection conventionnelles et ce qu'il faut vérifier avant la signature d'un bon de commande.
La compostabilité est une propriété d'un article fini dans des conditions définies, et non une propriété du mot « polyester » sur une fiche technique. La liaison ester dans le squelette du polymère est ce qui rend la biodégradation possible : l'eau et les enzymes attaquent la liaison, la chaîne se brise en fragments plus courts et les micro-organismes consomment ces fragments comme source de carbone. La rapidité avec laquelle cela se produit dépend de la cristallinité, de la teneur aromatique, du poids moléculaire, ainsi que de la température et de l'activité microbienne du milieu environnant.
Le PET est un polyester et n’est pas compostable au sens commercial du terme : sa structure aromatique et sa cristallinité élevée le maintiennent intact pendant des décennies. Le PBAT est également un polyester et se décompose dans le délai de 180 jours autorisé par les normes. Le nom de famille à lui seul ne dit presque rien à l’acheteur. Trois distinctions font le vrai travail :
La conséquence pratique est simple : lorsqu'un fournisseur indique « 100 % polyester compostable », demandez le numéro de certificat, la description du produit certifié, l'épaisseur maximale calibrée et la norme par rapport à laquelle il a été testé. Si l’un de ces quatre éléments manque, l’allégation est une déclaration marketing plutôt qu’une spécification vérifiable.
Quatre critères décident du résultat, et chaque projet majeur teste les quatre mêmes. Un matériau réussit ou échoue en tant qu'emballage : un résultat de biodégradation de 95 % associé à un test de croissance végétale échoué constitue toujours un échec.
Les piliers, dans l’ordre habituel qu’un laboratoire les gère :
| Norme | Marché primaire | Exigence de biodégradation | Fenêtre de test | Désintégration | Écotoxicité |
|---|---|---|---|---|---|
| EN 13432 | Union européenne | Conversion ≥90 % en CO2, eau et biomasse | ≤180 jours à température thermophile | ≥90 % au tamis de 2 mm après 12 semaines | Croissance des plantes et test d'organisme |
| ASTM D6400 | États-Unis | Conversion ≥90 % en CO2 | ≤180 jours | ≥90 % au tamis de 2 mm après 12 semaines | Test de croissance des plantes requis |
| OIN 17088 | Internationale | Conversion ≥90 % | ≤180 jours | ≥90% au tamis de 2 mm | Obligatoire |
| COMME 4736 | Australie, industriel | Conversion ≥90 % | ≤180 jours | ≥90% au tamis de 2 mm | Obligatoire |
| AS 5810 / NF T51-800 | Compostage domestique | Conversion ≥90 % at ambient temperature | ≤365 jours | ≥90% au tamis de 2 mm | Obligatoire |
Deux points concernant ce tableau méritent d'être soulignés. Premièrement, le chiffre sur 180 jours est une fenêtre de laboratoire à température thermophile – il ne s’agit pas d’une promesse sur le comportement d’un sac dans un tas de jardin à 15°C. Deuxièmement, les programmes de compostage domestique fonctionnent à température ambiante et autorisent généralement jusqu'à 365 jours, ce qui explique exactement pourquoi un matériau certifié pour le compostage industriel peut carrément échouer dans une allégation de compostage domestique. Les acheteurs qui ont l'intention de vendre dans un système de collecte de matières organiques en bordure de rue ont besoin du certificat industriel ; les acheteurs vendant aux ménages possédant un composteur de jardin ont besoin du certificat de maison, et les deux ne sont pas interchangeables.
Cinq familles de polyesters concentrent l'essentiel du volume commercial et ne se substituent pas les unes aux autres. La sélection se résume normalement au procédé (film soufflé, injection, thermoformage), à la rigidité requise et au fait que la filière de fin de vie soit un compostage industriel ou domestique.
L'adipate téréphtalate de polybutylène est le cheval de bataille de la catégorie. Il s'agit d'un copolyester aromatique-aliphatique aléatoire, flexible à température ambiante, résistant et traité sur des lignes de film soufflé de type LDPE avec de modestes changements de vis. La plupart des sacs de transport, sacs poubelles et films de paillis certifiés sont à base de PBAT, généralement mélangés à de l'amidon, du PLA ou du carbonate de calcium pour atteindre un objectif de coût et de rigidité. Ses points faibles sont le caractère collant du rouleau et une tendance au blocage si l'emballage antiblocage n'est pas adapté au calibre du film.
 PBAT personnalisé pour les applications de films et de sacs biodégradables Polyester flexible entièrement biodégradable pour les sacs de courses, de nourriture et de poubelles ; convient aux transformateurs qui explorent les films soufflés à base de PBAT et les options de fin de vie certifiées. Voir le produit →
Le PBAT étant un dérivé fossile, les acheteurs supposent parfois qu’il ne peut pas être certifié. Cette hypothèse est fausse : la certification teste le comportement en fin de vie, et non l'origine de la matière première, et plusieurs qualités PBAT détiennent des certificats EN 13432 pour des épaisseurs définies.
L'acide polylactique est rigide, transparent et dimensionnellement stable : le choix naturel pour les tasses thermoformées, les boîtes à lunch, les couverts et les pailles, où la rigidité compte plus que la flexibilité. Sa contrainte est thermique : le compostage industriel à 58°C hydrolyse facilement le PLA, mais un tas domestique atteint rarement la température nécessaire, les qualités PLA compostables à domicile restent donc une petite niche. Le PLA a également une fenêtre de traitement étroite et se retournera et se dégradera s'il est utilisé au-dessus d'environ 230°C ou avec de l'humidité résiduelle dans la masse fondue.
Le succinate de polybutylène et son copolymère adipate se situent entre le PBAT et le PLA en termes de comportement : plus doux que le PLA, avec un point de fusion plus bas et un bon étirage pour le film. Ils sont utiles dans les films de paillis et les emballages minces où une sensation de main plus douce est recherchée, et ils se mélangent bien avec l'amidon et le carbonate de calcium.
Les polyhydroxyalcanoates sont produits par fermentation bactérienne et constituent la famille la plus intéressante pour le compostage domestique et les applications en contact avec le sol, avec plusieurs qualités certifiées pour leur dégradation à température ambiante. Le compromis est une fenêtre de traitement étroite, une forte sensibilité au cisaillement et un prix qui reste bien supérieur au PBAT dans la plupart des régions.
Le PET, le PBT, le PETG et le PCT sont des polyesters et aucun d'entre eux n'appartient à une allégation compostable. Les additifs oxodégradables – des mélanges maîtres pro-oxydants qui fragmentent le PE en microplastiques – sont expressément interdits pour les plastiques à usage unique dans l’Union européenne depuis 2019 et devraient être rejetés à vue. Un mode de défaillance moins évident est la contamination : quelques pour cent de PE ou PP conventionnels dans un flux de rebroyé suffisent souvent à faire sortir un lot du critère de désintégration, c'est pourquoi l'hygiène de la collecte et du rebroyé est aussi importante que les spécifications de la résine.
Le malentendu le plus coûteux dans cette catégorie est l’hypothèse selon laquelle « compostable » signifie « disparaît partout où il est jeté ». Ce n’est pas le cas. Un sac certifié compostable mis en décharge se comporte comme n’importe quel autre déchet : il est enfoui, privé d’oxygène et peut générer du méthane sur une longue période plutôt que d’être composté. Le certificat décrit le comportement dans un système aérobie maintenu à 58 °C avec une humidité et une aération contrôlées – des conditions qui existent dans une installation municipale en andain ou dans une cuve et pratiquement nulle part ailleurs.
Cela est important sur le plan commercial car la voie de la fin de vie doit exister avant que la prime puisse être justifiée. Un détaillant d’une ville où les déchets organiques sont collectés en bordure de rue peut jeter un sac de transport certifié compostable dans le flux des déchets alimentaires et l’allégation est valable. Un détaillant d’une région où les déchets compostables sont incinérés ou mis en décharge paie pour une propriété que personne n’utilisera. Les acheteurs doivent confirmer trois choses avant de s'engager : s'il existe une capacité de compostage industriel sur le marché cible, si le programme local accepte les emballages compostables (plusieurs ne le font pas, pour des raisons de contamination) et si le produit envisagé porte le certificat spécifique reconnu par le programme.
Pour le film agricole, il existe une deuxième couche. Le film de paillis est certifié pour la biodégradation du sol selon un régime de test différent de celui de l'emballage, et la question pertinente n'est pas « est-ce qu'il composte » mais « est-il décomposé selon le calendrier dont la culture a besoin ». Un film qui perd son intégrité au jour 45 est un échec dans une culture de tomates de 120 jours et un succès dans une culture de laitue à cycle court. Les fournisseurs qui citent un seul chiffre de dégradation sans poser de questions sur le cycle de culture ne vous donnent pas de spécifications utilisables.
La sélection des qualités est un problème mécanique avant d’être environnemental. Le même polyester compostable certifié peut convenir à un sac à provisions de 20 µm et ne pas convenir à une doublure résistante de 90 µm, car la rigidité, la propagation des déchirures et la résistance du joint varient toutes en fonction de la jauge et du rapport de mélange.
Les applications de films et de sacs se répartissent à peu près comme suit. Les sacs de vente au détail nécessitent une résistance élevée à la traction, une bonne surface d'impression et un toucher doux, généralement du PBAT mélangé à de l'amidon et une petite fraction de PLA. Les sacs poubelles doivent être résistants à la perforation et avoir une base scellée qui résiste à la charge ; les revêtements épais utilisent souvent une teneur plus élevée en PBAT avec du carbonate de calcium pour plus de rigidité et de contrôle des coûts. Les sacs à déjections animales constituent le problème inverse : fins, légers et souvent gaufrés, et bénéficient de qualités formulées pour un calibre inférieur sans perdre en résistance à la déchirure. Le film de paillis nécessite une induction contrôlée : suffisamment d’intégrité pour survivre à la plantation et au désherbage mécanique, puis une décomposition rapide une fois le couvert forestier fermé.
Le contact alimentaire ajoute une couche réglementaire à la couche technique. Un matériau compostable n’est pas automatiquement sans danger pour les aliments ; l'article fini doit satisfaire au cadre de migration pertinent - UE 10/2011 en Europe, exigences de la FDA aux États-Unis - y compris les limites de migration globales et spécifiques, la teneur en métaux lourds et une déclaration de conformité couvrant chaque couche, encre et adhésif de la construction.
 BIO/M-2206 Matériau biodégradable pour contact alimentaire pour emballage Matériau de qualité alimentaire imperméable et résistant à l'huile pour les boîtes à lunch, la vaisselle et les sacs alimentaires ; vérifiez les rapports de migration ainsi que la compostabilité lors de la spécification des emballages à emporter. Voir le produit →
Les qualités formulées pour résister à l'huile et à l'eau sont celles qui sont importantes pour les contenants à emporter, les sachets de sauce et les cartons doublés, où un film standard évacue la graisse à travers le mur en quelques minutes. Demandez le rapport du test de migration, et pas seulement le certificat de compostabilité : les deux documents proviennent de laboratoires différents et aucun ne se substitue à l'autre.
La plupart des polyesters compostables fonctionnent avec un équipement conçu pour le polyéthylène, mais ils fonctionnent différemment et les différences sont prévisibles. Les trois variables qui posent le plus de problèmes sont l’humidité, la température de fusion et la compatibilité des additifs.
L'humidité d'abord. Le PLA en particulier doit être séché avant le traitement – généralement en dessous de 250 ppm à 80 °C pendant quatre heures, avec un séchoir par adsorption plutôt qu'un four à air chaud – car l'eau résiduelle hydrolyse la masse fondue et fait chuter le poids moléculaire en un seul passage. Le symptôme n’est pas dramatique : le film s’affaiblit simplement, les joints deviennent cassants et le problème est imputé à la résine plutôt qu’au sécheur. Le PBAT et le PBS sont plus tolérants mais nécessitent néanmoins un séchage dans des climats humides.
Température de fusion en seconde. Chaque famille possède une fenêtre suffisamment étroite pour qu'un dépassement de 20°C soit visible en sortie. La comparaison ci-dessous est un point de départ pour les essais et ne remplace pas la fiche technique de qualité.
| Matériel | Fenêtre de fusion typique | Pré-séchage | Densité | Remarques |
|---|---|---|---|---|
| PLA | 190-220°C | 80°C pendant 4 h, en dessous de 250 ppm | ≈1,24 g/cm³ | Se dégrade au-dessus d'environ 230°C ; fenêtre étroite |
| PBAT | 130-170°C | 70 à 80 °C pendant 2 à 4 heures | ≈1,25-1,27 g/cm³ | Collant sur le rouleau ; nécessite un antiblocage adapté |
| PBS/PBSA | 140-180°C | Recommandé | ≈1,26 g/cm³ | Point de fusion inférieur, bon abaissement |
| PHA | 160-180°C | Essentiel | ≈1,20-1,25 g/cm³ | Sensibilité au cisaillement et à la chaleur ; temps de séjour court |
| LDPE (référence) | 160-200°C | Non requis | ≈0,92 g/cm³ | Base de référence pour la comparaison du rendement et du joint |
Additifs troisième. Les agents de glissement, d'antiblocage et d'adjuvants de transformation doivent eux-mêmes être compostables, ce qui constitue un échec de certification courant : un film qui réussit tous les tests mécaniques peut toujours échouer au critère d'écotoxicité car le mélange maître contenait un additif existant. Demandez au fournisseur du mélange maître la même déclaration de métaux lourds que celle que vous demandez au fournisseur de résine.
En aval, trois ajustements s’amortissent rapidement. Utilisez une vis avec un taux de compression plus faible et des transitions progressives pour éviter les points chauds de cisaillement. Traitez la surface par Corona avant l'impression, car l'énergie de surface de ces films dérive avec le rapport de mélange. Et réajustez la mâchoire de scellage : les films compostables scellent généralement à des températures d'amorçage inférieures à celles du LDPE, mais ont des fenêtres de thermocollage plus étroites, de sorte qu'une ligne fonctionnant en polyéthylène à 140 °C peut nécessiter 110 à 120 °C avec un temps de séjour plus élevé.
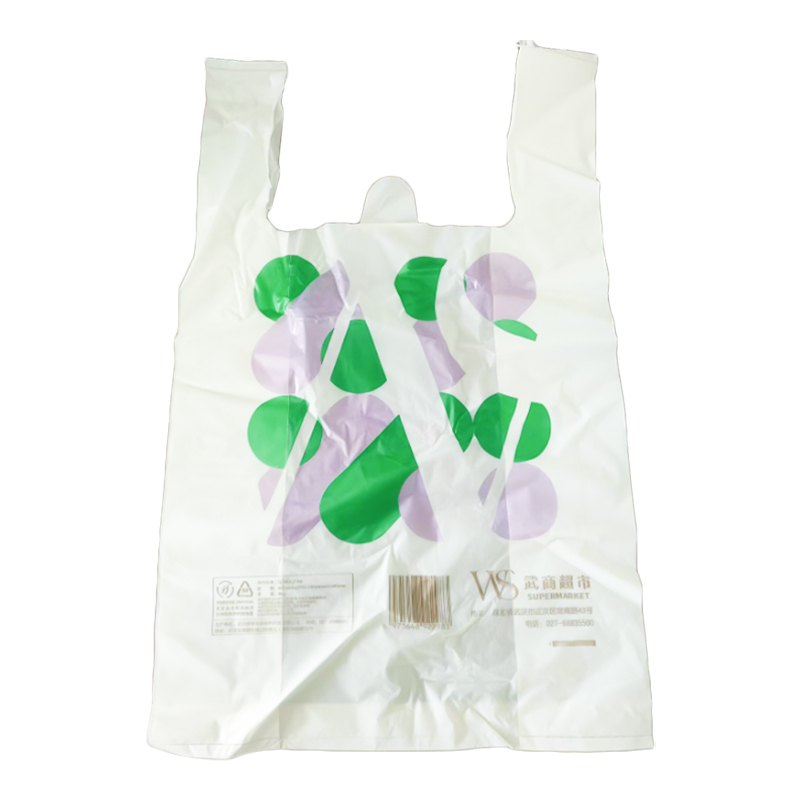 Matériau de film biodégradable à haute résistance BIO/S301 pour sacs Film composé biodégradable à haute résistance et résistant pour les sacs de courses et de nourriture ; le comportement antistatique et les convertisseurs de réclamations compostables à domicile examinent les essais de sacs-films. Voir le produit →
Pour les convertisseurs pesant le commutateur, les compromis mécaniques entre films entièrement biodégradables et films plastiques traditionnels valent la peine d'être examinés avant le premier essai, car ils déterminent quels SKU peuvent être convertis et lesquels doivent rester sur du polyéthylène pour le moment.
Le polyester compostable est un matériau hydrolytiquement instable de par sa conception, et cette intention de conception ne s'arrête pas lorsque la palette quitte l'usine. La chaleur et l’humidité poursuivent la même réaction de scission en chaîne que le compostage accélère, mais beaucoup plus lentement. Mal stocké, un film certifié peut perdre suffisamment de poids moléculaire en six mois pour échouer sur la ligne pour laquelle il a été spécifié.
Les règles pratiques sont peu glamour mais efficaces. Gardez les palettes en dessous de 30 °C et en dessous de 60 % d'humidité relative, loin des lucarnes et des parois des radiateurs, et sur le revêtement anti-humidité d'origine jusqu'à ce que le rouleau soit mis sur la machine. Opérez une rotation stricte du premier entré, premier sorti, car le matériau ne s’améliore pas avec l’âge. Lorsqu'un transformateur détient douze mois de stock pour garantir un prix, les économies sont souvent consommées par des arrêts de ligne et des rejets de rouleaux.
Deux problèmes de timing spécifiques à l’application méritent une attention distincte. Pour le film de paillis, la courbe de dégradation doit être adaptée à la culture : une induction de 60 jours convient aux légumes à cycle court, tandis qu'une culture de 120 jours nécessite une formulation qui conserve son intégrité tout au long de la saison. Pour les emballages sous chaîne du froid, les films compostables durcissent sensiblement en dessous de 5°C, de sorte qu'un sac qui fonctionne bien dans un entrepôt peut se fissurer dans un centre de distribution réfrigéré. Ces deux problèmes peuvent être résolus grâce à la sélection des qualités, mais seulement s'ils sont soulevés au stade de la spécification plutôt que découverts sur le terrain.
La plupart des échecs d’approvisionnement dans cette catégorie sont documentaires plutôt que physiques. La résine est performante ; ce n'est pas le cas des documents. Suivez les étapes suivantes avant d'approuver un fournisseur et conservez les réponses dans vos dossiers pour l'équipe de conformité.
Un fournisseur qui peut répondre aux dix réponses en un seul échange est un fournisseur qui mérite d'être conservé. Celui qui peut répondre à six est un fournisseur dont les affirmations doivent être limitées à ce que les documents soutiennent réellement.
La comparaison des prix qui compte n’est pas le prix de la résine au kilogramme, mais le coût par millier de sacs ou par mètre carré de film, et les deux divergent fortement. Les polyesters compostables se situent autour de 1,20 à 1,27 g/cm³ contre 0,92 g/cm³ pour le LDPE, donc un kilogramme de résine compostable donne environ 25 à 30 % de surface de film en moins pour le même calibre. Ajoutez à cela la prime de résine typique de deux à trois fois et l'écart de coût réel par unité finie est plus grand que ce que le chiffre global suggère, bien que la réduction du calibre le compense en partie : plusieurs qualités riches en PBAT sont plus fines que le polyéthylène qu'elles remplacent tout en conservant la capacité de charge requise.
Le positionnement honnête découle de cette arithmétique. Le polyester compostable gagne sa place là où l'emballage est susceptible d'être contaminé par des aliments et ne peut donc pas être recyclé (récipients à emporter, sachets de sauce, doublures souillées par des aliments) ou lorsque le flux de déchets est déjà organique, comme dans la collecte des déchets alimentaires en bordure de rue, les événements en boucle fermée et le paillis agricole qui autrement serait soulevé et envoyé à la décharge. Il ne convient pas aux flux propres et mono-matériaux qui disposent déjà d'une voie de recyclage mécanique fonctionnelle, où une conception de PE recyclé ou monomatériau offre généralement une meilleure empreinte totale à un coût inférieur.
La disponibilité est la deuxième variable commerciale. La capacité pour le PBAT et le PLA a augmenté rapidement et les délais de livraison ont été raccourcis, mais les qualités certifiées pour contact alimentaire et les formulations de paillis spécialisées comportent toujours des délais de livraison plus longs que les qualités de film de base. Les acheteurs qui envisagent un lancement au détail doivent obtenir la qualité – et le certificat couvrant le calibre exact – avant la finalisation de l’œuvre d’art, et non après.
L'allégation « 100 % polyester compostable » est défendable, vendable et de plus en plus exigée par les équipes de conformité des détaillants. Elle est également plus étroite qu'il n'y paraît : elle ne s'applique qu'à un article défini, d'une épaisseur définie, testé selon une norme définie, dans un système de fin de vie défini. Alignez ces quatre éléments et le matériau fonctionnera exactement comme spécifié. Laissez n’importe lequel d’entre eux en liberté et la prime achète un logo plutôt qu’une propriété.
Si vous spécifiez un film, un sac, un article en contact avec les aliments ou un paillis compostable, envoyez-nous l'application, la jauge, le marché cible et le parcours de certification, et nous le comparerons à nos matériaux modifiés de la série BIO et à nos résines de base PBAT, PLA, PBS et PHA, y compris la portée du certificat pour chaque qualité. Vous pouvez joindre l'équipe technique via notre page de contact .
+86 18101032584
N ° 60-1, Jichuan East Road, HelailIndustrial Park, quartier originaire de Taizhou City.


Droit d'auteur © Taizhou Huangyan Zeyu New Material Technology Co., Ltd. Tous droits réservés.
 Fabricants de matières premières entièrement dégradables personnalisés


 English
 Français
 Español
 Deutsch
 italiano